01

Smeewerk
Blank gesmee naby vorm; greinvloei volg die tandwortel.


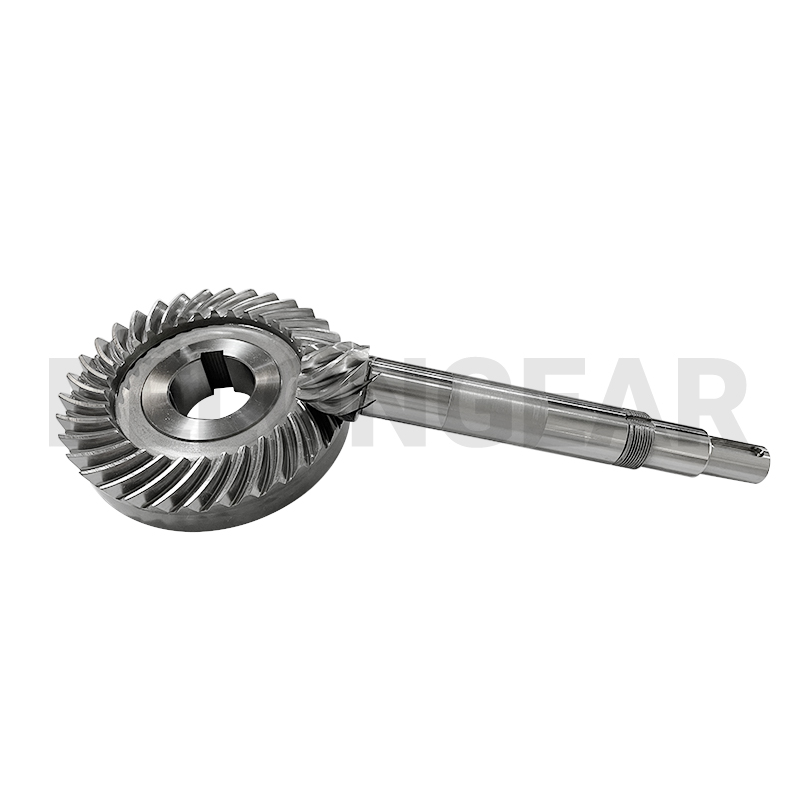


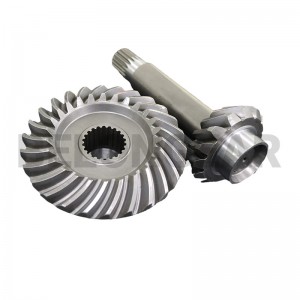
18CrNiMo7-6 word gekies wanneer 'n keëltand hoë laste moet dra en steeds sy vorm deur hittebehandeling moet behou. Die stel word gekarboniseer, verhard en dan geslyp sodat die finale profiel gemeet word eerder as veronderstel.
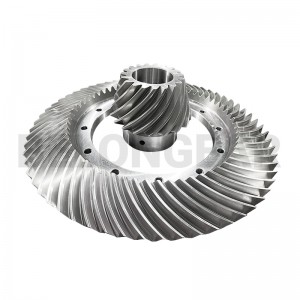
'n Spiraalvormige keëlrat word net soveel gedefinieer deur hoe sy tand afgewerk is as deur sy afmetings. Die roete bepaal die haalbare akkuraatheid, geraas en koste, daarom word dit ooreengekom voordat die tekening vrygestel word eerder as om dit aan die werkswinkelvloer oor te laat.
| Roete | Hoe die tand klaar is | Gekies wanneer | Beperking |
|---|---|---|---|
| Gleason het geloop | Tande word gesny, verhard en dan in gepaarde pare op 'n Gleason-lapper oorlapp. Die paar word met skuurmiddel aanmekaar geslaan, sodat kontak oor die hele tand ontwikkel word eerder as net waar die snyer dit verlaat het. | Stil loop teen matige spoed; groot volume; die klassieke motor- en ratmotorroete. | Oorlapping korrigeer kontak, nie die gesnyde tandgeometrie nie, dus word die bereikbare akkuraatheid voor verharding ingestel. |
| Gleason-grondHIERDIE BLADSY | Na verharding word die tandflanke op 'n Gleason-slypmasjien geslyp. Slyping korrigeer die vervorming wat verharding laat, sodat die voltooide tand binne 'n nou profieltoleransie bly in plaas daarvan om op oorlapping staat te maak om kontak te red. | Hoër spoed, strenger akkuraatheid en laer geraas as oorlapping; die roete vir ratkaste wat aaneenlopend loop. | Slyp is 'n stadiger en duurder afrondingsstap, daarom word dit gekies waar akkuraatheid dit regverdig. |
| Klingelnberg harde snit | Tande word grof sag gesny, verhard en dan afgewerk deur hard te sny op 'n Klingelnberg-masjien. Deur die verharde tand te sny, word 'n aparte slypbewerking vermy en word die tandoppervlak vry van slypmerke gehou. | Harde afwerking waar slyp moeilik is, en vir Klingelnberg-stelselgeometrie. | Die sagte growwe sny moet die regte materiaal verlaat, daarom word growwe en harde sny as een operasie beplan. |
Waardes hieronder kom van die tekening vir hierdie item. Waar die bladsy 'n materiaal of 'n akkuraatheidsgraad aandui, word dit hier herhaal; alles anders word met u bevestig tydens die tekeninghersiening eerder as om uit die katalogus te veronderstel.
| Item | Hierdie produk | Hoe dit bevestig word |
|---|---|---|
| Rattipe | Spiraalvormige kegelrat en pinionstel | Tekening |
| Materiaal | 18CrNiMo7-6 | Materiaalsertifikaat |
| Hittebehandeling | Karbureer, verhard en temper volgens die tekening | Hittebehandelingsverslag |
| Afwerking | Tandflanke geslyp na verharding | Akkuraatheidsverslag |
| Akkuraatheid | Volgens die tekening; DIN 5-6 tipies vir hierdie graad | Akkuraatheidsverslag |
| Voorsieningsomvang | Gepaste rat- en pinionstel | Vernetverslag |
Materiaal en afwerking bepaal saam die meeste van die koste van 'n grondstel.
18CrNiMo7-6 kos meer as gewone legeringsstaal en is moeiliker om te bewerk, maar dit is wat die lasgeval gewoonlik benodig.
Dieper gevalle beteken langer oondsiklusse en meer vervorming om uit te slyp.
Hoeveel voorraad oorbly vir slypwerk word beplan voor verharding; om dit verkeerd te doen, kos 'n geskrapte onderdeel.
Deur beide lede as 'n ooreenstemmende stel te verskaf, word 'n tweede opstelling en 'n tweede inspeksie vermy.
Die meeste klagtes oor 'n spiraalvormige skuins aandrywing kom van die montering eerder as van die tande. Dit is die drie punte wat 'n passer op die masjien moet beheer.
Die tand word met slypmateriaal gesny, verhard en dan tot profiel geslyp. Slyp korrigeer die vervorming wat deur hittebehandeling gelaat word, sodat die finale akkuraatheid nie van die oond afhang nie.
Blank gesmee naby vorm; greinvloei volg die tandwortel.

Boor, vlakke en monteringsskouer is as die sny- en meetpunte gedraai.

Tande effens trots gesny sodat die slypmateriaal het om te verwyder na verharding.

Karburering en verharding tot die gespesifiseerde kasdiepte, met slypvoorraad wat op die flanke gelaat word.

Datums word eers geslyp, want die tand word relatief tot hulle geslyp.

Flanke word op 'n Gleason-slypmasjien tot die finale profiel geslyp, wat hittebehandelingsvervorming regstel.
Die roete besluit watter kontroles van toepassing is. Elke stel word op die ratmiddelpunt gemeet en die paar word in maasvorm geplaas, en die resultate word saam met die goedere uitgereik eerder as om intern gehou te word.

Boor, vlak en monteringsafstand teen die tekening.Dimensieverslag

Chemie en meganiese eienskappe van die rou staaf.Materiaalsertifikaat

Oppervlakhardheid na verharding.Hittebehandelingsverslag

Kasdiepte en mikrostruktuur by die tand.Hittebehandelingsverslag

Grondflankruheid, die hoofdryfveer van ratgeraas.Ruheidsverslag

Profiel, lood en steek op die ratmeetsentrum.Akkuraatheidsverslag

Kontakpatroon en terugslag op die paar.Vernetverslag
Spiraalvormige keëlratte word gekies vir gladde reghoekige transmissie teen hoë spoed. Belon verskaf ratte aan hierdie nywerhede.
 Metallurgie
 Sement
 Mynbou
 Outomatisering
18CrNiMo7-6 handhaaf beter kerntaaiheid teen hoë lading, wat saak maak wanneer die tand swaar belas is en die deursnee groot is. Die tekening bepaal, maar dit is die gewone keuse vir veeleisende ratkaswerk.
Ja. Slyp na verharding is wat vervorming verwyder en die finale profiel bepaal; daarsonder sal die akkuraatheid van die oond afhang.
Materiaalsertifikaat, hittebehandelingsverslag, dimensieverslag, akkuraatheidsverslag en gaasverslag.
Dit is moontlik, maar die tandwiel moet gemeet word. Om een lid te slyp sonder om die ander te kontroleer, veroorsaak dikwels randkontak.
Stuur die tekening of die verslete paar saam met die monteringsafstand en die pligte. Die roete, materiaal en akkuraatheid kan dan bevestig word teen wat die masjien werklik benodig.